

Tiheyden ja luotettavuuden piirilevytuotannon alalla monet avainprosessit, jotka määrittävät tuotteiden pitkän aikavälin vakauden, ovat piilossa näkymättömissä kanavissa. Hartsitulpan reikä on juuri tällainen "sisäänviljelyn" ydinprosessi - se ei osallistu suoraan signaalin siirtoon, eikä se ole myyntivaltti ulkonäöltään, mutta se määrittää suoraan tiheästi toimivien levyjen, suurtaajuuslevyjen ja autoteollisuuden tuotteiden pitkän aikavälin luotettavuuden. Täydellisen pintapiirin ja sileän ulkonäön omaava piirilevy, jos reikiä ei ole täytetty kunnolla, on altis näennäiselle juottamiselle, reikien halkeilulle, delaminaatiolle ja jopa koko levyn romulle myöhemmissä sulatusjuotos-, lämpöshokki- tai pitkäaikaisissa tärinäympäristöissä.
Hartsitulpan reiän ytimen määritelmä ja tekninen raja
Hartsitulpan reikä on tarkkuusprosessi piirilevyjen valmistuksessareikien, umpireikien tai haudattujen reikien läpion täysin täytetty erikoisella epoksihartsimateriaalilla, kovetettu ja hiottu, jotta reiän reikä on täysin tasainen levyn pinnan kanssa. Se eroaa tavallisista juotosmaskin tulppien rei'istä, mustetulppien rei'istä ja galvanointitulppien rei'istä. Sen ydintavoite ei ole vain tukkia reiän aukko, vaan saavuttaa tiheä, onteloton täyttö reiän sisällä.
Alan standardien mukaan hyväksyttyjen hartsitulpan reikien on täytettävä kolme kovaa ilmaisinta samanaikaisesti:
Täyte ei saa olla alle 95 %, eikä läpivientejä saa olla;
Hionnan jälkeen reiän pinnan karheutta säädetään 5 μm:n sisällä levypinnan absoluuttisen tasaisuuden varmistamiseksi;
Hartsi on tiukasti sidottu huokosseinämän kuparikerrokseen, eikä laminointia tai irtoamista tapahdu lämpökiertotestauksen jälkeen.
 |
Koko prosessin purkaminen: reiän seinän puhdistuksesta pintahiontaan
Hartsitulpan reikien lopullinen saanto riippuu puolet materiaalin valinnasta ja puolet prosessin ohjauksesta. Kaikki poikkeamat missä tahansa vaiheessa aiheuttavat piilotettuja vaaroja myöhemmissä prosesseissa.
Esikäsittelyprosessi: Porauksen jälkeen reiän seinämään jää jäljet, poraustahrat ja oksidikerrokset. Jos sitä ei poisteta perusteellisesti, hartsin ja kupariseinän välinen tarttuvuus heikkenee huomattavasti. Teollisuuden standardi on hallita huokosen seinämän karheutta Ra alle 0,8 μm, poistaa epäpuhtaudet plasmapuhdistuksella tai kemiallisella puhdistuksella ja varmistaa, että huokoset ovat täysin kuivat, jotta vältetään jäännöskosteuden vangitseminen kaasua ja myöhempien aukkojen muodostumista.
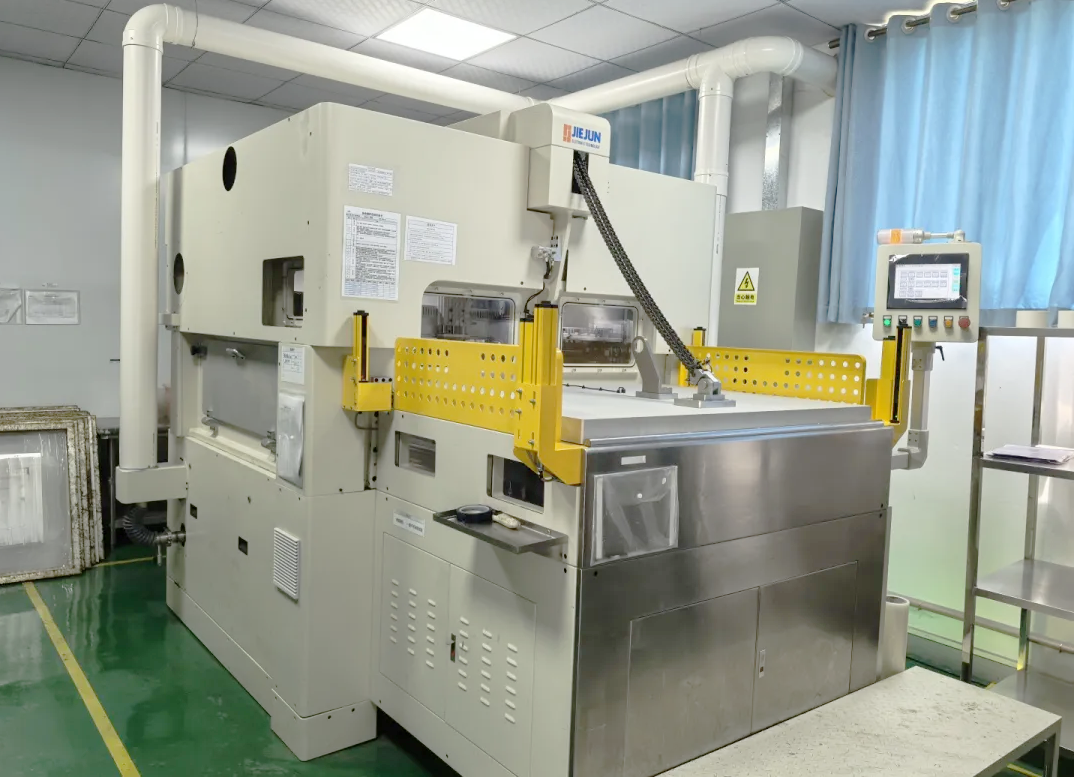
Tyhjiötäyttöprosessi: Aseta piirilevy 50 Pa - 80 kPa:n tyhjiöympäristöön, käytä alipainetta reiän sisältämän ilman poistamiseksi kokonaan ja ruiskuta sitten matalaviskositeettinen hartsi reikään erikoislaitteiden kautta. Mikrohuokosille, joiden syvyyden ja halkaisijan suhde ylittää 8:1, teollisuus käyttää yleensä toissijaista täyttöprosessia, jotta vältetään ilman jääminen sisään ensimmäisen täytön aikana, mikä varmistaa, että myös syvän reiän sisällä voidaan saavuttaa tiheä täyttö.
Kovettumisprosessi: Lämpökovettuvan hartsin on käytettävä vaiheittaista kuumennuskäyrää, joka nousee vähitellen 80 astetta 120 asteeseen ja sitten 150 asteeseen ja pidetään paikallaan 40 - 60 minuuttia, jotta vältetään hartsiliuottimen nopea haihtuminen ja sisäisten kuplien muodostuminen nopean kuumennuksen vuoksi. Kovettumisen jälkeen kovettumisaste on tarkistettava DSC-differentiaalisella pyyhkäisykalorimetrialla, jotta hartsin epätäydellinen kovettuminen ei pehmene ja putoa myöhemmissä korkean lämpötilan prosesseissa.
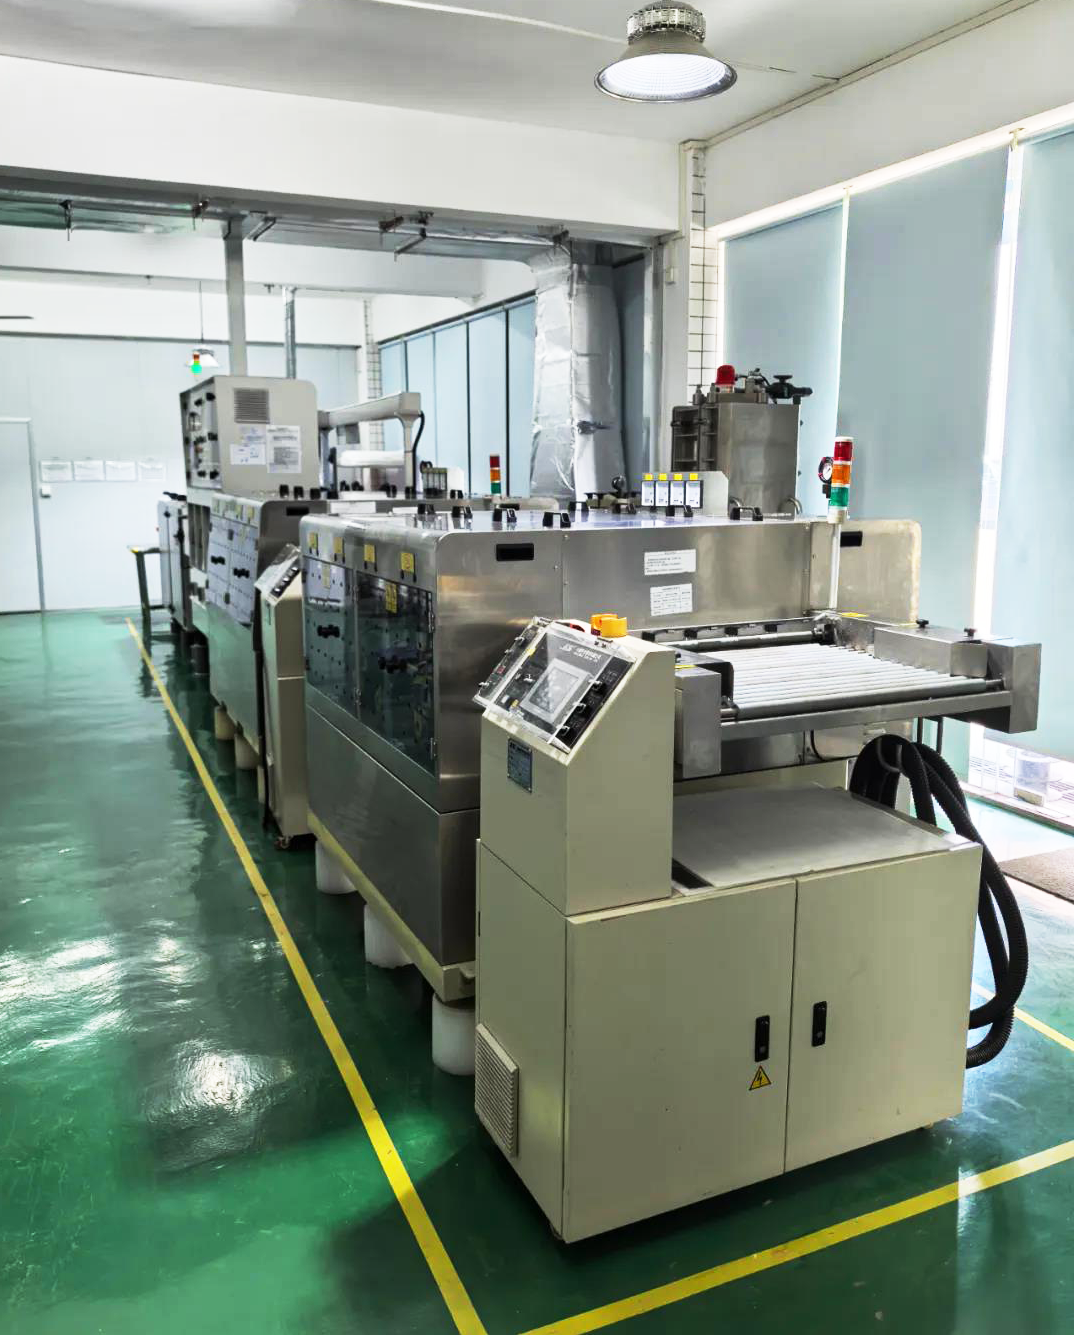
Hiontaprosessi: Timanttihiomalaikkaa käytetään segmentoituun toimintaan. Ensin karkeahiontaa käytetään poistamaan suurin osa ylimääräisestä hartsista, ja sitten hienohionnalla säädetään pinnan karheutta 5 μm:n sisällä. Jauhatusmäärää on säädettävä tarkasti. Riittämätön jauhatusmäärä johtaa jäännösulokkeisiin, jotka vaikuttavat piirin myöhempään tuotantoon. Liiallinen jauhatusmäärä vetää hartsin suoraan irti reiän aukosta, mikä aiheuttaa peruuttamattomia vikoja.
|
|
|
Materiaalin valintalogiikka eri skenaarioihin
Hartsitulppien reikien materiaalivalintaa ei voi yleistää. Vastaava hartsijärjestelmä on sovitettava tuotteen käyttöskenaarion mukaan, jotta voidaan löytää optimaalinen ratkaisu suorituskyvyn, tehokkuuden ja kustannusten välillä.
Tavallisille teollisuuslaatuisille monikerroksisille levyille suositellaan tavallista modifioitua epoksihartsia, jonka viskositeetti on säädetty alle 500 mPa · s ja Tg-arvo yli 150 astetta, jotta varmistetaan, että perustäyttöteho vastaa substraatin FR-4 lämpölaajenemiskerrointa;
Suurtaajuuslevyille, tehomoduuleille ja tuotteille, joilla on korkeat lämmönpoistovaatimukset, hartsiin voidaan lisätä piimikrojauhetta tai alumiinioksiditäyteaineita yleisen lämmönjohtavuuden parantamiseksi eristystä heikentämättä ja piirilevyn nopean lämmön haihtumisen edistämiseksi;
Suurissa tilauksissa, joissa tavoitellaan tuotantolinjan tehokkuutta, UV-kovettuvaa hartsia voidaan käyttää pinnan kuivumiseen muutamassa sekunnissa 365 nm:n aallonpituudella ja 300–500 mJ/cm ²:n valoolosuhteissa, mikä lyhentää huomattavasti tuotantosykliä.
Erittäin luotettavissa skenaarioissa, kuten autoelektroniikassa ja ilmailuteollisuudessa, on valittava lämpökovettuvia hartseja. Täydellisen vaiheittaisen lämmitys- ja kovetusprosessin avulla varmistetaan hartsin ja reiän seinämän välinen tartuntakyky, mikä täyttää pitkäaikaisen käytön vaatimukset ankarissa ympäristöissä.
Tyypilliset tuotekotelot ja teollisuuden sovellukset
Hartsitulpan reikäteknologian suosio on aina pyörinyt kahden suunnan ympärillä "suuritiheyksinen johdotus + korkeat luotettavuusvaatimukset", ja siitä on nyt tullut vakiokokoonpano monilla huippuluokan aloilla.
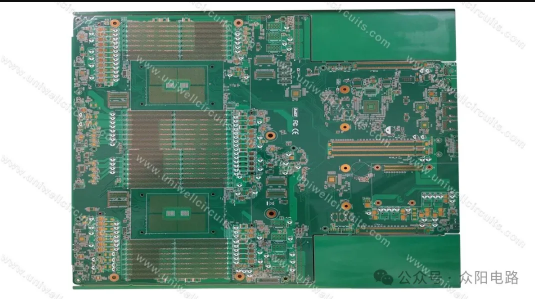
Tekoälypalvelinemolevyissä suuri määrä korkean tason kortteja, joissa on yli 20 kerrosta, käyttää sisäkerroksen haudattua reikähartsitulppaprosessia. Jos sisäisiä HDI-aukkoja ei täytetä hartsilla, dielektrisen kerroksen liiman määrää ei voida tarkasti kontrolloida myöhemmän puristuksen aikana, mikä voi helposti johtaa riittämättömään liima-aineeseen tietyillä alueilla ja johtaa suoraan delaminaatioon myöhempien kylmä- ja kuumaiskutestien aikana. Upotettujen reikien esitäyttö hartsilla ei ainoastaan takaa kerrosten välisen kohdistuksen tarkkuutta, vaan myös ratkaisee teollisuuden ongelman, joka liittyy ohuiden eristekerrosten epätasaiseen täyttöön, mikä on yksi avainprosesseista nykyisessä huippuluokan laskentalevyvalmistuksessa.
|
|
Sisäänrakennetussa ADAS-anturin piirilevyssäHartsitulpan reikäprosessi mahdollistaa tuotteen läpäisevän yli 500 lämpösyklin testiä -55 asteesta 125 asteeseen. Täytetyt huokoset ovat täysin tiiviisti suljettuja, mikä estää syövyttävien kaasujen ja vesihöyryn pääsyn kupariseinään syövyttämästä sitä. Samaan aikaan hartsi absorboi jonkin verran lämpörasitusta, mikä vähentää huomattavasti huokosten halkeilun ja levyn taipumisen riskiä, mikä täyttää tiukat vaatimukset, jotka koskevat nollavikoja autojen elektroniikassa.
5G millimetriaaltokorkealla taajuudella, hartsitulpan reiät korvaavat perinteiset ontot läpiviennit vähentäen signaalin heijastusta ja ilman aiheuttamia impedanssimuutoksia reikien sisällä, jolloin korkeataajuiset signaalit vaimentuvat tasaisemmin lähetyksen aikana, mikä parantaa tehokkaasti signaalin eheyden suorituskykyä millimetriaaltotaajuuskaistalla.
HDI-kulutuselektroniikkakorteissa, hartsitulpan reiät yhdistetään myöhempien reikien kuparipinnoitusprosesseihin, jotta saadaan suoraan POFV-levyn reikien muotoilu, jolloin BGA-tyynyt putoavat suoraan läpivientireikien yläpuolelle viemättä ylimääräistä johdotustilaa niiden välttämiseksi. Rajoitetun piirilevyalueen sisällä johdotustiheys kasvaa yli 30 %, mikä on älypuhelimien nykyisen kevyen suunnittelun ydintukiprosessi.