

Toisin kuin perinteisissä kulutuselektroniikan piirilevyissä, lääketieteellisissä kuvantamislaitteissa käytetyillä suurikokoisilla ja korkeatasoisilla painetuilla piirilevyillä on yleensä suuri lopputuotteen koko, tiivistetyt kerrokset 20 tai enemmän, ja joissakin huippuluokan malleissa jopa 30 tai enemmän kerrosta. Samalla niiden on myös täytettävä tiukat vaatimukset, jotka koskevat alhaista impedanssin vaihtelua, pientä signaalihäviötä ja pitkäaikaista ympäristön ikääntymisen vastusta. Alustavasta suunnittelusta lopputuotteen toimitukseen koko valmistusprosessi edellyttää prosessinhallintajärjestelmän luomista tarkkuuden, johdonmukaisuuden ja luotettavuuden kannalta.
Lukitustuotto suunnittelupäästä: DFM:n esihyväksyntä lääketieteellisille kuvantamisskenaarioille
Suurten korkean tason lääketieteellisten piirilevyjen valmistuksen haasteet alkoivat ilmaantua ennen kuin suunnitteluasiakirjat tuotiin virallisesti tuotantolinjalle. Lääketieteelliset kuvantamislaitteet integroivat sisäisesti suuren määrän nopeita näytteenottokanavia, analogisia signaalinkäsittelyyksiköitä ja suurjännitevirtapiirejä. Piirilevyasetteluissa tiheät BGA-alueet, suurikokoiset kuparikalvot ja pitkän matkan differentiaalijohdot ovat usein rinnakkain. Pieni huolimattomuus voi aiheuttaa ongelmia, kuten kerrospoikkeamaa, standardien ylittävää impedanssia tai signaalin ylikuulumista.
-

(常见问题示例)
Tällaisten suuren kysynnän tuotteiden osalta otamme johtavan aseman erikoistuneiden DFM-auditointien käynnistämisessä lääketieteellisiä skenaarioita varten:
-
-
Suurikokoisten levyjen yleisen muodonmuutostrendin perusteella optimoi paneelien jatkosten asettelu ja prosessireunojen suunnittelu, jotta vältetään piirin venyvä muodonmuutos levypinnan reuna-alueella.
Korkean tason pinotussa rakenteessa CTE-sovitussuhde puolikovettuneen arkin, kuparikalvon ja ydinlevyn välillä tarkistetaan yksitellen, jotta voidaan vähentää vääntymisriskiä myöhemmissä laminointiprosesseissa lähteestä.
Kompensoi kuvantamislaitteissa laajasti käytettyjen suurten nopeuksien differentiaalilinjojen ja matalan impedanssin tehopolkujen linjan leveys ja etäisyys, jotta etsauksen ja kuparin paksuuden poikkeaman aiheuttama impedanssipoikkeama voidaan eliminoida etukäteen.
Suorita BGA:n alapuolella olevien tiheiden läpivientien, korkeajännitteisten alueiden eristysrakojen ja analogisten signaalien eristysnauhojen vaatimustenmukaisuuden tarkastus varmistaaksesi, että lääkinnällisten laitteiden pitkäaikaiskäytössä noudatetaan täysin turvallisuusstandardeja.
-
-
Tapaus: 32-kerroksisessa lääketieteellisen kuvantamisen ohjauslevyprojektissa DFM:n edeltävän tarkastelun avulla tunnistettiin etukäteen piilotetut vaarat, kuten epäsymmetrinen pinoutuminen joillakin alueilla ja kuparikalvon vakava epätasainen jakautuminen joissakin alkuperäisen suunnittelun osissa. Pinoamisrakenteen optimointi saatiin päätökseen vaikuttamatta sähköiseen suorituskykyyn, mikä loi vankan pohjan myöhemmälle prosessin kokonaissaannon parantamiselle.
Lukitustuotto suunnittelupäästä: DFM:n esihyväksyntä lääketieteellisille kuvantamisskenaarioille
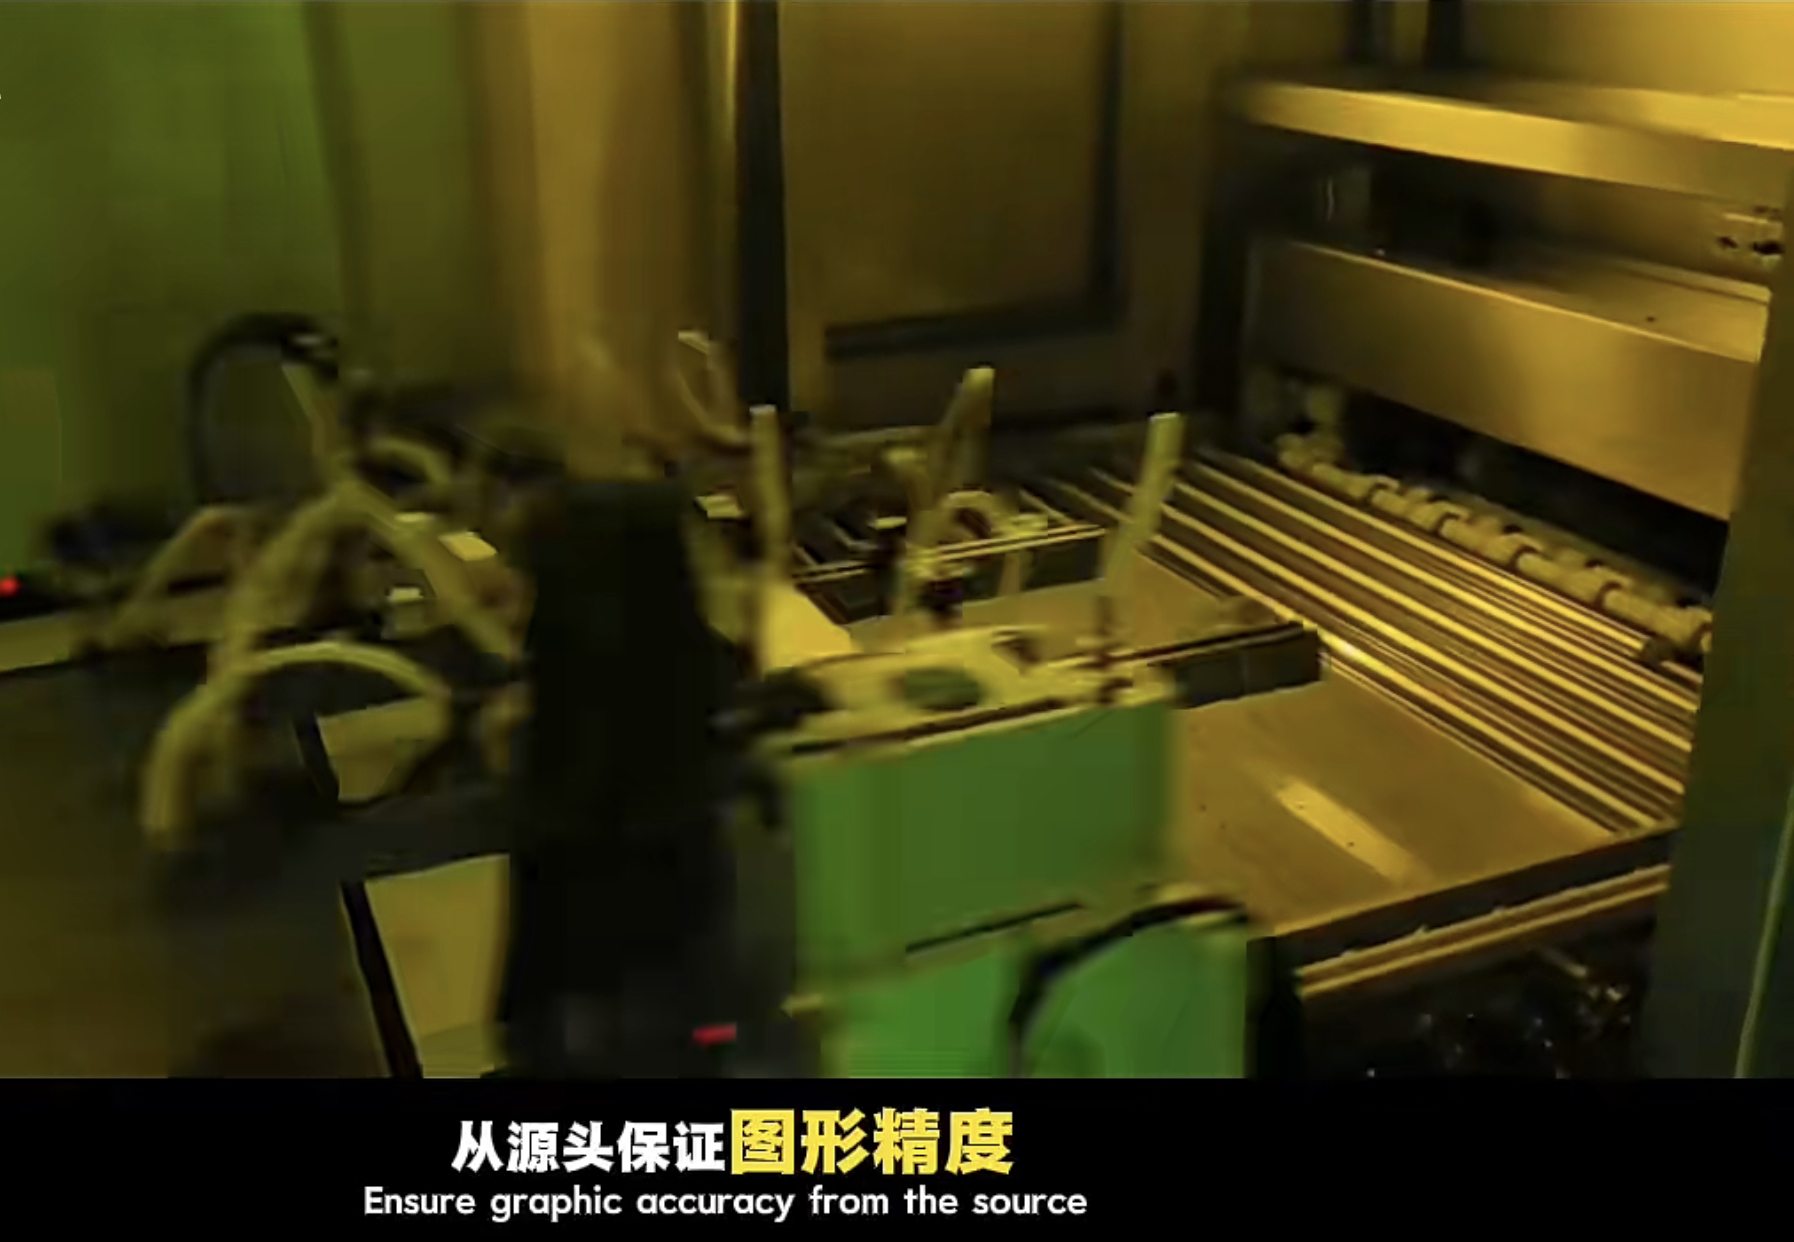
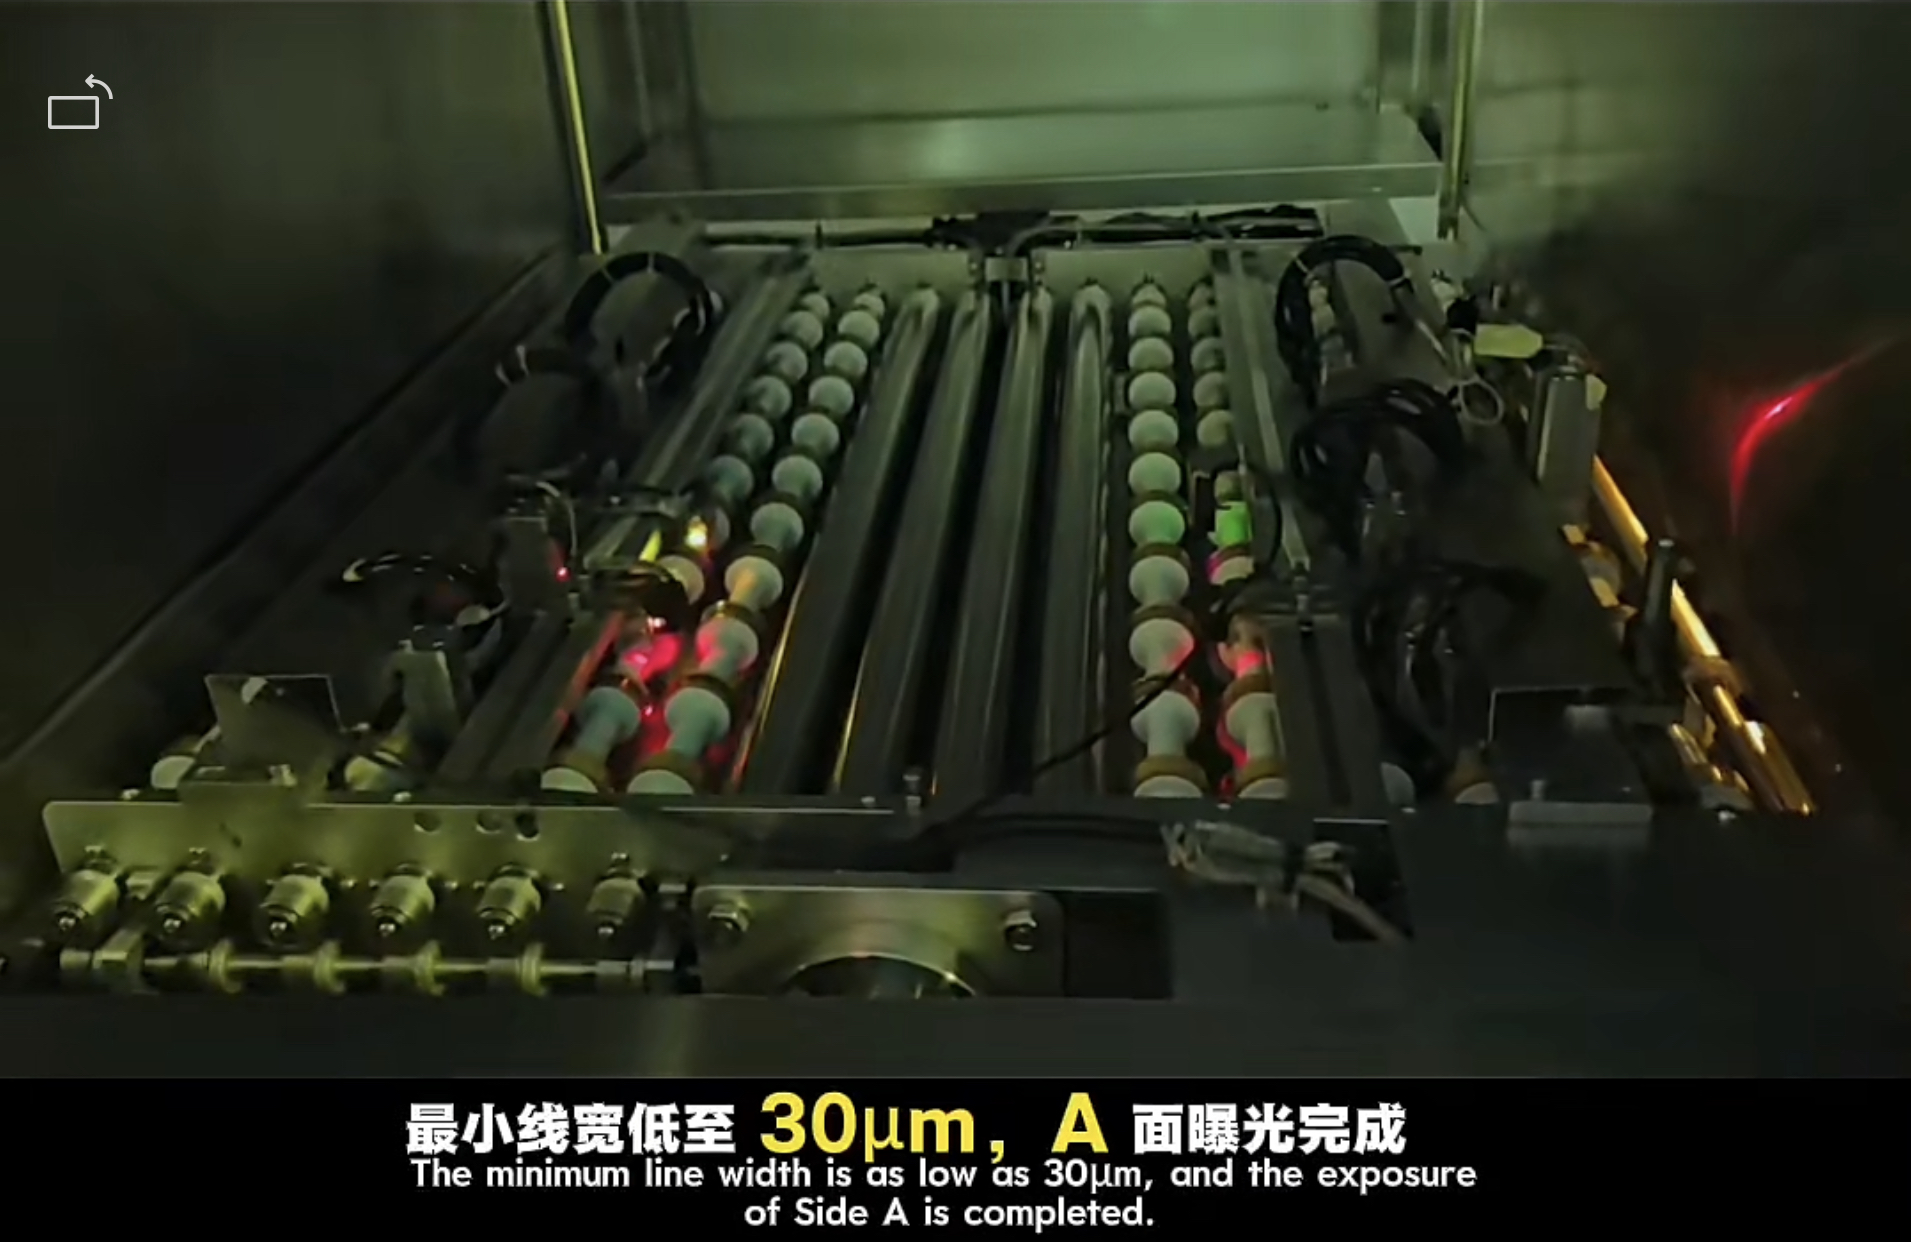
Sisäkerroksen piirien valmistus suurikokoisille korkean tason painetuille piirilevyille on ydinperusta, joka määrittää lopputuotteen signaalin eheyden. Lääketieteellisten kuvantamislaitteiden sisäkerros on usein varustettu suurella määrällä pienjännitteisiä analogisia näytteenottolinjoja ja nopeita tiedonsiirtoreittejä. Viivojen leveys ja välit ovat yleensä erittäin hienoja. Samaan aikaan suuren levypinnan venytys- ja lämpölaajenemis-/kutistumisvaikutukset vaikuttavat suoraan kerrosten välisen kohdistustarkkuuteen.
Varsinaisessa tuotantoprosessissa tämän tyyppisissä tuotteissa käytetään yleensä LDI-lasersuorakuvaustekniikkaa perinteisen filmivalotuksen sijaan, mikä välttää pohjimmiltaan itse suuren elokuvan muodonmuutosvirheen. Samanaikaisesti jokaisen sydänlevykerroksen laajenemis- ja supistumiskertoimet mitataan erikseen ja kompensoidaan dynaamisesti, jotta piirigrafiikka eri kohdissa voi osua tarkasti suunnittelukoordinaattien sallitulle alueelle. Kun piirin syövytys on valmis, AOI automaattinen optinen tarkastusprosessi on 100% katettu, ja avoimet piirit, oikosulut, riittämätön linjan leveys ja jäännöskuparivirheet tarkistetaan yksitellen, jotta sisäkerroksen piiloongelmia ei pääse virtaamaan seuraaviin prosesseihin.
|
|
|
Kun esimerkkinä otetaan Uniwell Circuits -yhtiön 22-kerroksinen teollinen kuvankeräyslevy, toteuttamalla asteittainen laajenemisen ja supistumisen ohjaus sisäydinlevyssä, sisäpiirin kohdistuspoikkeamaa ohjataan lopulta ± 20 μm:n sisällä. Jopa suurten levyleveyksien reuna-alueilla hienojen differentiaaliparien viivanleveyden tarkkuus pysyy vakaana ja täyttää täysin lääketieteellisten kuvantamisjärjestelmien korkeat näytteenottotarkkuusvaatimukset.
Ydinprosessin läpimurto: Suurikokoisen korkean puristuksen muodonmuutosten hallinta
Puristus on vaikein ydinprosessi suurikokoisten, korkeatasoisten lääketieteellisten painettujen piirilevyjen valmistuksessa, mikä määrää suoraan koko levyn kerrosten välisen sidosvoiman ja vääntymissuorituskyvyn. Lääketieteellisissä kuvantamislaitteissa käytetyn PCB:n paksuus on yleensä suhteellisen suuri, ja joidenkin valmiiden tuotteiden paksuus on yli 3 mm. Pinoamisen aikana kymmeniä kerroksia ydinlevyjä, puolikovetettuja levyjä ja kuparikalvoja pinotaan kerros kerrokselta, mikä voi helposti aiheuttaa kerrosten välistä liukumista, epätasaista hartsin virtausta, paikallista jännityksen keskittymistä ja muita ongelmia korkeissa lämpötiloissa ja korkeapaineisissa ympäristöissä, mikä johtaa viime kädessä delaminaatioon tai levyn vääntymiseen ja muihin vioihin.
Lääketieteellisten tuotteiden erityisvaatimuksia varten prosessin loppuun perustetaan erillinen puristusparametrijärjestelmä:
-
-
Otetaan käyttöön asteittainen lämpötilan ja paineen nousukäyrä, jotta vältetään paikalliset jännityserot, jotka aiheutuvat äkillisistä lämpötilan muutoksista suurikokoisilla levypinnoilla.
Laminoidun rakenteen symmetriaa on valvottava tiukasti, ja kuparifolion jaon, puolikovetettujen levyjen valinnan ja ydinlevyjen järjestelyn tulee noudattaa keskisymmetrian periaatetta.
Puristuksen jälkeen kerrosten välinen toissijainen kalibrointi suoritetaan röntgenporaamalla paikannusreiät suurten levyjen yleissiirtymän korjaamiseksi edelleen
Puristuksen jälkeen levyn tasaisuus tarkastetaan tarkasti, jotta vääntymistä voidaan valvoa tiukasti 0,75 %:n sisällä IPC-standardista, mikä täyttää täysin lääkinnällisten laitteiden automaation asennuksen korkean tarkkuuden vaatimukset.
-
-
Tapaus: CT-kuvausjärjestelmään kiinnitetty 26-kerroksinen pääohjauskortti räätälöityä puristustekniikkaa käyttäen ratkaisi onnistuneesti monikerroksisen pinoamisen muodonmuutosongelman suurella levypinnalla. Tuote säilytti edelleen erittäin alhaisen vääntymissuorituskyvyn myöhemmän SMT-reflow-juotosprosessin aikana, ja BGA-alueen kiinnitysmäärä saavutti täysin lääketieteellisten laitteiden tason.
Tarkkuusreikien työstö ja lääketieteellisen luotettavuuden suljetun kierron tarkastus
Lääketieteellisten kuvantamislaitteiden piirilevyissä on suuri määrä mekaanisia läpimeneviä reikiä, erittäin tarkkoja takaporattuja reikiä ja joitain tarkkuussulkureikiä, joita käytetään korkeatiheyksiseen yhteenliittämiseen. Reiän sijainnin tarkkuus, reiän seinämän karheus ja takaporaussyvyyden säätövirhe vaikuttavat suoraan signaalin lähetyksen laatuun. Suurikokoiset levyt ovat alttiita pinnan tärinälle ja reikien siirtymiselle porauksen aikana, kun taas korkeat rakenteet vaativat erittäin tasaista reiän seinämien metallointia.
Tuotantopäässä käytetään nopeita ja erittäin tarkkoja CNC-porakoneita, jotka vastaavat ainutlaatuisia porausnopeuksia ja syöttöparametreja erilaisille reiän halkaisijoille ja levypaksuuksille. Samalla signaalikerroksen ylimääräiset reikäpaalut poistetaan takaporaustekniikan avulla, mikä vähentää huomattavasti nopeiden signaalien lähetystä ja heijastusta. Kuparipinnoitus ja täyslevyn galvanointiprosessi valvoo tiukasti kuparin paksuuden tasaisuutta varmistaakseen, että koko levyn kaikkien reikien kuparin paksuus täyttää lääketieteellisen luokan pitkän aikavälin luotettavuusvaatimukset.
Valmistuotevaiheessa kaikkien lääketieteellisten kuvantamislaitteiden suurikokoisten korkean tason painettujen piirilevyjen luotettavuuden on suoritettava täydellinen suljetun silmukan tarkastus: tavanomaisen lentävän nastan sähkötestauksen lisäksi lisätään tiukka lämpökiertotestaus, IST-liitännäisten rasitustestaus sekä korkean kosteuden ja korkean lämpötilan ympäristötestaus sen varmistamiseksi, että tuotteessa ei tapahdu sähkömagneettista tai monimutkaista kuparin välistä magneettierotusta. ympäristöt ja pitkäaikaiset jatkuvat toimintaskenaariot sairaaloissa.
Suurikokoisten ja korkeatasoisten painettujen piirilevyjen valmistuskyky 32-kerroksisista puolijohdekuvaustestilevyistä 20-kerroksisiin lääketieteellisten kuvantamisjärjestelmien ohjauslevyihin heijastelee olennaisesti materiaalien, laitteiden, prosessien ja luotettavuusjärjestelmien kattavaa vahvuutta. Lääketieteen kuvantamisteollisuudelle vakaa piirilevy ei ole vain laitteiston kantaja, vaan myös taustalla oleva ydintakuu tarkalle ja luotettavalle kuvantamisdiagnostiikkatiedolle.