

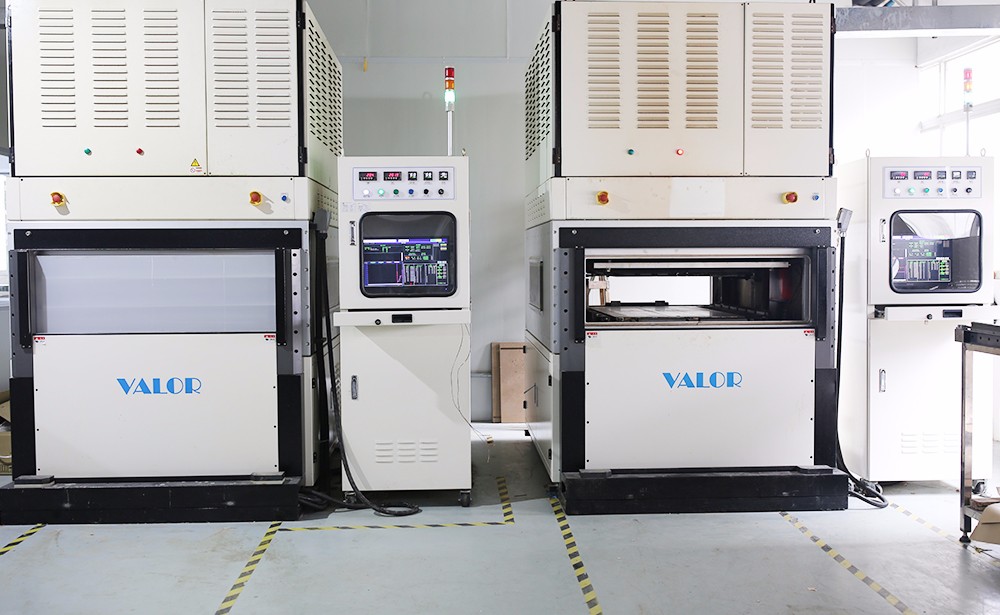
Elektroniikkatuotteiden ydinarkkitehtuurissa pcb on kuin tarkasti toimiva "hermokeskus", ja sen suorituskyky määrittää suoraan elektroniikkatuotteiden vakauden ja luotettavuuden. YdinlinkkinäPCB:n valmistusprosessi, laminointiprosessi kantaa vastuun useiden materiaalikerrosten sulattamisesta vakaaksi rakenteeksi. Sen prosessin tarkkuus ei vaikuta vain piirilevyn mekaaniseen lujuuteen ja eristyskykyyn, vaan sillä on myös ratkaiseva rooli signaalin lähetyksen eheydessä. Alla analysoimme koko piirilevyjen laminointiteknologian prosessia ja paljastamme sen taustalla olevan teknisen logiikan ja laadunvalvontapisteet.
1, Tarkka valmistelu ennen puristamista
(1) Materiaalien tiukka valinta ja huolellinen tarkastus
Painetun piirilevyn sähköisen liitännän perustana sisäsydänlevylle on suoritettava sisäpiirituotannon tarkkuustyöstö, jotta varmistetaan, että piirigrafiikan tarkkuusvirhettä ohjataan ± 5 μm:n sisällä. Ulkoasun tarkastusvaiheessa käytetään automaattista optista tarkastuslaitetta, joka skannaa sydänlevyn koko pintaa, keskittyen oikosulkujen, avointen piirien ja halkaisijaltaan 50 μm:n reikävikojen tarkastamiseen. Samanaikaisesti mikrovastustesteriä käytetään piirin johtavuuden 100 % testaamiseen sen varmistamiseksi, että sydänlevyn sähköinen suorituskyky täyttää standardin.
Puolikovettuneiden kalvojen suorituskykyparametrit määräävät suoraan kerrosten välisen liimauksen laadun. Suurtaajuuksisille-viestinnöille painetuille piirilevyille tulee valita pienihäviöiset puolikovetetut sirut, joiden dielektrisyysvakio on pienempi tai yhtä suuri kuin 3,0 ja dielektrinen häviö pienempi tai yhtä suuri kuin 0,002; Erittäin luotettavissa skenaarioissa, kuten autoelektroniikassa, on käytettävä korkeita-lämpötiloja kestäviä malleja, joiden lasittumislämpötila on suurempi tai yhtä suuri kuin 170 astetta. Materiaalivarastoinnin tarkastuksessa hartsin kovettumisaktiivisuus havaitaan geeliaikamittarilla ja geeliytymisajan poikkeama on säädettävä ± 10 %:n sisällä. Samanaikaisesti paksuusmittauslaitetta käytetään levyn tasaisuuden pistotarkistukseen sen varmistamiseksi, että paksuustoleranssi on pienempi tai yhtä suuri kuin ± 5 μm.
Ulkokuparikalvon valinnan on vastattava piirin suunnitteluvaatimuksia. Suurivirtaisissa skenaarioissa, kuten tehomoduuleissa, etusijalle tulisi antaa korkean sitkeyden kuparikalvo, jonka paksuus on 70 μm, ja sen kuoriutumislujuuden tulee olla suurempi tai yhtä suuri kuin 1,5 N/mm; Korkeataajuisille signaalilinjoille on suositeltavaa käyttää 18 μm ultra-matalaprofiilista kuparikalvoa ihovaikutuksen vähentämiseksi. Kuparifolion pinnan karheutta tulee säätää alueella 1,5-2,5 μm, ja eränäytteitä tulee suorittaa karheusmittauslaitteella pintavirheiden aiheuttamien syövytysvirheiden poistamiseksi.
(2) Kerrosrakenteiden huolellinen suunnittelu ja tarkka pinoaminen
Pinoamisen tulee noudattaa sähkömagneettisen yhteensopivuuden periaatetta. Nopeissa-painetuissa piirilevyissä, joissa on yli 10 kerrosta, käytetään yleensä symmetristä "signaalikerroksen kerroskerroksen tehokerroksen signaalikerroksen" rakennetta. Tehokerroksen ja kerroksen välinen etäisyys on säädetty 50-100 μm:iin tiiviisti kytketyn kapasitiivisen efektin muodostamiseksi ja tehokohinan vähentämiseksi. Pohjareikien suunnittelussa CAE-ohjelmistoa käytetään reiän sijainnin projektioanalyysiin sen varmistamiseksi, että vierekkäisten sokeareikien poikkeama on pienempi tai yhtä suuri kuin 50 μm, jotta vältetään kohdistusvirheestä johtuva kerrosten välisen liitosvirhe. Tyypillinen tapaus osoittaa, että 6-kerroksisen symmetrisen pinotun DDR4-piirilevyn käyttö vähentää signaalin eheyden simulointihäviötä 12 % verrattuna epäsymmetriseen rakenteeseen.
Pinoaminen suoritetaan luokan 1000 puhdastilaympäristössä, ja käyttäjien on käytettävä anti-staattisia käsineitä ja naamioita ihmisten aiheuttamien saasteiden vaikutuksen välttämiseksi. Kun käytetään visuaalista kohdistusjärjestelmää jokaisen materiaalikerroksen paikantamiseen, X/Y-akselin kohdistustarkkuus voi olla ± 25 μm. Apumateriaalien osalta valitaan korkean -lämpötilojen kestävä polyimidieristyspaperi (lämpötilankestävyys suurempi tai yhtä suuri kuin 260 astetta), jonka paksuustoleranssi on ± 2 μm. Pehmustemateriaalissa käytetään lasikuituhuopaa, jonka tiheys on 0,3 g/cm³, tasapainottamaan paineen jakautumista. Kun pinoaminen on valmis, materiaalin kokonaispaksuus on tarkistettava punnitusmenetelmällä virheellä, joka on pienempi tai yhtä suuri kuin ± 3 %.
2, Puristustoiminnan tarkka ohjaus
(1) Laiteparametrien hienosäätö
Lämpötilansäätö käyttää usean vyöhykkeen lämpötilansäätötekniikkaa, ja puristetun teräslevyn pintalämpötilaero on pienempi tai yhtä suuri kuin ± 1,5 astetta. Tietyn FR-4-materiaalin esimerkkinä sen kovettumiskäyrä on jaettu kolmeen vaiheeseen: esilämmitysvaihe (60-120 astetta, kuumennusnopeus 3 astetta/min), kovetusvaihe (180 ± 2 astetta, eristys 90 minuuttia) ja jälkikovetusvaihe (asteittainen jäähtyminen alle 80 asteeseen). Laatan keskilämpötilan reaaliaikainen seuranta infrapunalämpömittarilla varmistaakseen, että poikkeama on enintään ± 3 astetta asetetusta käyrästä.
Paineensäätö käyttää servohydraulijärjestelmää, ja painegradienttia ohjataan 5 psi/mm sisällä. 8-kerroksisessa painetussa piirilevyssä alkupaine on asetettu 150 psi:iin. Kun lämpötila nousee 120 asteeseen (hartsin sulamisvaihe), nosta painetta asteittain 400 psi:iin ja paineen vaihtelu pitovaiheen aikana on pienempi tai yhtä suuri kuin ± 10 psi. Suuripintaiset paneelit (suurempi tai yhtä suuri kuin 400 mm × 500 mm) edellyttävät vyöhykepaineen kompensointitoiminnon aktivointia, joka säätää paikallista painetta dynaamisesti paineanturimatriisin kautta varmistaakseen levyn paksuuden tasaisuusvirheen, joka on pienempi tai yhtä suuri kuin ± 5 μm.
Ajanhallinta noudattaa kolmiulotteista synergiaperiaatetta, "lämpötilapaineaika"{0}}. Kokeelliset tiedot osoittavat, että 180 asteen /400 psi:n paineessa puolikovettuneen levyn täydellinen kovettumisaika kestää 85-95 minuuttia, ja alle 80 minuutin kuluttua välikerroksen kuoriutumislujuus laskee yli 20 %. Paksun kuparifolion (suurempi tai yhtä suuri kuin 70 μm) prosessissa pitoaikaa on pidennettävä 15-20 minuutilla, jotta varmistetaan, että hartsi täyttää täysin kuparifolion koverat alueet.
(2) Puristusprosessin reaaliaikainen seuranta
Lämmitysvaiheen aikana PLC-järjestelmä tallentaa lämpötilan muutokset minuutin välein ja hälytys laukeaa automaattisesti, kun lämmitysnopeus ylittää 5 astetta/min. Tässä vaiheessa keskitytään hartsin sulamistilan tarkkailuun. Ihannetapauksessa puolikovettuneen levyn virtaustila alkaa olla 90-110 astetta. Jos tapahtuu ennenaikaista sulamista (kuten alle 80 astetta), materiaalin varastointiympäristö on tarkistettava (kosteuden tulee olla pienempi tai yhtä suuri kuin 5 % RH).
Eristyksen ja paineen ylläpitovaiheen aikana painelähettimen avulla seurataan reaaliaikaisesti sylinterin painetta. Kun paineen vaihtelu ylittää ± 15 psi, järjestelmä käynnistää automaattisesti kompensointipumpun paineen korjaamiseksi. Samalla lämpötilatiedot tallennetaan 5 minuutin välein teräslevyn sisään asennettujen termoelementtien kautta, mikä muodostaa lämpötila-aikakäyrän prosessin jäljitettävyyttä ja optimointia varten.
Jäähdytysvaiheessa käytetään gradienttijäähdytystekniikkaa, joka ensin jäähdyttää laitteen luonnollisesti alle 120 asteeseen (jäähdytysnopeus enintään 5 astetta/min) ja siirtää sen sitten ilmajäähdytteiseen tunneliin (tuulen nopeus 2-3 m/s) huoneenlämpöiseksi jäähtymistä varten. Korkean TG:n materiaaleille (Tg suurempi tai yhtä suuri kuin 180 astetta) vaaditaan hidas jäähdytys yli 80 astetta 30 minuutin ajan sisäisen jännityksen kertymisen vähentämiseksi. Testauksen jälkeen tämä prosessi voi vähentää painetun piirilevyn vääntymistä yli 40 %.
3, Tiukka testaus ja käsittely puristuksen jälkeen
(1) Ulkonäkövirheiden huolellinen tarkastus
Silmämääräisessä tarkastuksessa käytetään monikulmaista valonlähdevalaistusta (värilämpötila 5000-6500K), ja tarkastushenkilöstöllä on oltava yli 2 vuoden kokemus ja kyettävä tunnistamaan kuplat, joiden halkaisija on suurempi tai yhtä suuri kuin 0,3 mm, ja delaminaatiovirheet, joiden pituus on suurempi tai yhtä suuri kuin 1 mm. Reunan ylivuotoa varten käytetään laserpaksuusmittaria ylivuotopaksuuden havaitsemiseen. Vaatimuksena on pienempi tai yhtä suuri kuin 0,1 mm, jotta vältytään vaikuttamasta myöhempään jyrsintätarkkuuteen.
Mikroskooppinen tutkimus 50 -200x optisella mikroskoopilla, jossa keskitytään hartsin täyttötilanteen tarkkailuun sokean haudatun reiän liitännässä. Tyhjäyssuhde on enintään 5 %. Korkean-tiheyden piirialueilla kerrosten välinen kohdistus tulee tarkistaa viipaleanalyysin avulla. X/Y-akselin siirtymän tulee olla pienempi tai yhtä suuri kuin 50 μm ja Z-akselin hartsin paksuuden tasaisuusvirheen tulee olla pienempi tai yhtä suuri kuin ± 10 %.
(2) Tarkka koon ja paksuuden mittaus
Kokomittaus käyttää kuvanmittauslaitetta, joka skannaa automaattisesti levyn pituuden, leveyden ja aukon sijainnit ± 10 μm:n koordinaattitarkkuudella. Epäsäännöllisten levyjen ääriviivojen täsmäys saavutetaan CAD-tietojen tuonnin avulla, ja mittatoleranssit ovat ± 0,05 mm:n tarkkuudella.
Paksuuden tunnistus mittaa mikrometrillä yhteensä 5 pistettä levyn neljästä kulmasta ja keskeltä. Keskimääräinen paksuus poikkeaa suunnitteluarvosta enintään ± 3 % ja kunkin mittauspisteen paksuusalue on enintään 50 μm. Monikerroksisille levyille vaaditaan kunkin kerroksen kuparin paksuuden rikkomaton testaus röntgenpaksuusmittarilla, jossa sisäkerroksen kuparin paksuuden poikkeama on pienempi tai yhtä suuri kuin ± 10 % ja ulkokerroksen kuparin paksuuden poikkeama on enintään ± 5 %.
(3) Tehokas vikojen korjaaminen ja tuotteiden asianmukainen käsittely
Vian korjaus: Kuplille, joiden pinta-ala on pienempi tai yhtä suuri kuin 5 mm², käytetään tyhjiökuumapuristuskorjaustekniikkaa (lämpötila 180 astetta, paine 600 psi, aika 10 min). Korjauksen jälkeen uudelleen viipalointi on tarkistettava; Mikrooikosulkuja varten piirissä käytetään lasermikroetsauslaitteistoa (pisteen halkaisija enintään 50 μm) oikosulkukohdan poistamiseen tarkasti, ja korjauksen jälkeen johtavuus varmistetaan lentävän tapin testillä. Tilastot osoittavat, että pienten vikojen korjausten onnistumisaste voi nousta yli 90 %:iin, mutta korjausten määrä on rajoitettu alle tai yhtä suuriin kuin 2 kertaa.
Establish strict defect grading standards for scrapping, and determine scrapping for any of the following situations: ① interlayer separation area>100mm ²; ② Key signal network open circuit/short circuit; ③ Warping degree>1.5%; ④ Aperture deviation>± 100 μm. Romutuotteet tulee murskata ja romutuksen syyt kirjata ERP-järjestelmän kautta prosessin parantamisen jäljitettävyyden vuoksi.
painetun piirilevyn laminointiprosessi on monimutkainen valmistusprosessi, joka yhdistää materiaalitieteen, kuumapuristussiirron ja tarkkuusohjauksen. Sen tekniset kohdat kulkevat läpi koko "materiaalin valmistelukerroksen suunnittelun laminoinnin toteutuksen havaitsemisen ja korjaamisen" ketjun. Tarkalla materiaalivalinnalla, tieteellisellä pinoamissuunnittelulla, älykkäällä laitteiden valvonnalla ja tiukalla laaduntarkastuksella voidaan parantaa painettujen piirilevyjen kattavia suoritusindikaattoreita.