

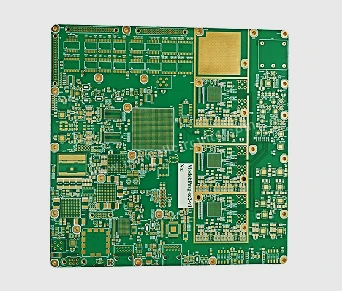
RO4350+FR4 sekapainemetallisoitu puolireikäinen PCB yhdistää RO4350:n erinomaisen korkean{2}}taajuisen signaalin suorituskyvyn FR4:n kustannusetuihin, mikä tekee siitä tavanomaisen kustannustehokkaan ratkaisun korkeataajuisten-viestintä- ja tarkkuusilmaisulaitteiden alalla. Kuitenkin kahden alustan väliset fysikaalisten ominaisuuksien erot yhdistettynä metalloitujen puolikasreikien erityisiin rakenteellisiin vaatimuksiin ovat tuoneet mukanaan neljä ydinvalmistusvaikeutta, jotka vaativat kohdennettuja teknisiä läpimurtoja vakaan massatuotannon saavuttamiseksi.
Kerrosten välisen liimauksen haaste: läpimurto kahden alustan yhteensopivuudessa
RO4350:n ja FR4:n hartsijärjestelmä ja lämpölaajenemiskerroin eroavat toisistaan merkittävästi, ja rajapinnan fuusio on huono suoraan sekoitettuna. Korkean-lämpötilan jäähdytyksen jälkeen jännityseroista johtuen on taipumus esiintyä delaminaatiota ja vääntymistä, mikä on prosessin ydinlähde ja vaikeus.
Materiaalin mukauttamisen optimointi: Luopuminen tavallisesta puolikovettuneesta FR4-arkista ja käyttämällä Rogers 2929 -tarralevyä, sen dielektrisyysvakio Dk=2.9, dielektrisyyshäviö tan δ<0.003, and interlayer peel strength can be improved by more than 57%.
Siirtymäkerroksen puskurin suunnittelu: Yhteensopiva siirtymäkerros lisätään RO4350:n ja FR4:n väliin CTE:n vähitellen jakamiseksi Z-suunnassa, mikä vähentää CTE-eroa kahden substraatin välillä 10 %:iin ja absorboi lämpörasitusta.
Symmetrinen pinoamisrakenne: ottamalla käyttöön peilipinotusmalli, jossa piirilevyn keskikerros on symmetria-akselina, kuten "RO4350B/PP/FR-4 × 6/PP/RO4350B" -rakenne, lämpöjännitys kumoutuu useissa kerroksissa, mikä vähentää vääntymistä 1,2 %:sta 0,5 %:iin lämpösyklin jälkeen.
Mittojen vakauden valvonta: tarkkuushäviön hallinnan riski sekapainehalkeilun jälkeen
RO4350:n ja FR4:n kutistumisnopeudet eivät ole synkronoituja, ja sekapainejäähdytyksen jälkeen ne ovat alttiita yleiselle venymiselle tai paikalliselle pullistumiselle, mikä johtaa puolikkaan reiän sijainnin siirtymiseen ja vaikuttaa suoraan myöhempään porauksen kohdistustarkkuuteen.
Esikutistuva esikäsittely: Paistoa edeltävä käsittely suoritetaan kahdelle alustalle ennen sekoittamista ja puristamista sisäisen jännityksen vapauttamiseksi etukäteen, mikä vähentää huomattavasti kutistumiseroa sekoituksen ja puristamisen jälkeen.
Askel askeleelta puristusprosessi: Ottamalla käyttöön segmentoitu askellämpökäyrä, lämmitysnopeus laskee tavanomaisesta 3 astetta/min arvoon 1,2 astetta/min. Jännitys tasapainotetaan ja vapautuu 15-20 minuutin eristyksen jälkeen 170 asteen alustalla jännityksen keskittymisen ja mittojen muodonmuutosten välttämiseksi.
Tasaisuuden korjaus sekoittamisen jälkeen: Lisää tasaisuuden havaitsemis- ja fyysiset korjausvaiheet sekoittamisen jälkeen varmistaaksesi, että puolireiän käsittelyvaiheeseen tulevan arkin tasaisuus täyttää tarkkuusvaatimukset ± 0,1 mm/100 mm.
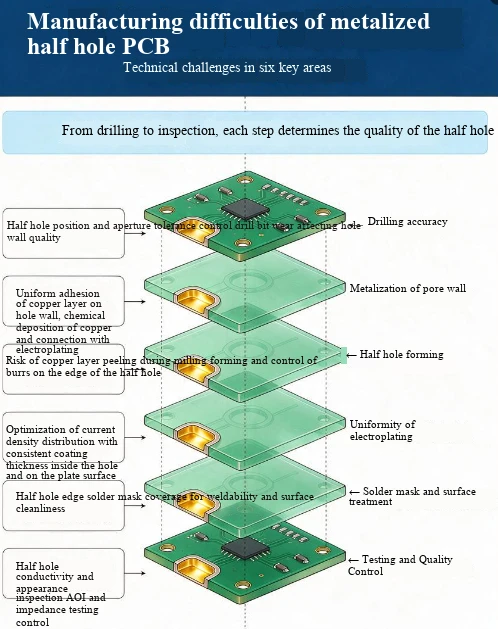
Puolireiän käsittelyn vaikeus: Erilaistuneen alustan prosessisovitus
RO4350:llä on korkeampi kovuus kuin FR4:llä, ja näiden kahden alustan välillä on merkittävä ero korroosionkestävyydessä ja metallin tarttumisessa. Perinteiset yhtenäiset prosessit ovat alttiita ongelmille, kuten epätasainen huokoskoko, karkeat huokosseinämät ja epätasainen pinnoite.
Porausparametrien optimointi: Valitse kovaseokseen erikoistunut poranterä, joka on yhteensopiva kahden tyyppisen alustan kovuuden kanssa, vähennä porausnopeutta ja tasaista siirtymää RO4350:n ja FR4:n risteyksessä ja vältä poranterän äkillisten voimanmuutosten aiheuttamia karkeita reikien seinämiä.
Segmentoitu poraus: Kahden alustan välisen kemiallisen toleranssin eron perusteella porausaineen pitoisuutta ja käsittelyaikaa säädetään vaiheittain, jotta RO4350:n pinnalta jääneet poraukset poistetaan perusteellisesti ja vältetään FR4-alustan liiallinen korroosio.
Erikoisjyrsintäprosessi: Ottamalla käyttöön kaksinkertainen V{0}}muotoinen leikkauspolku, puolikkaan reiän reunaan lisätään ohjausreikä ylimääräisen kuparipinnan poistamiseksi etukäteen, ja uraleikkuria käytetään optimoimaan nopeus ja pudotusnopeus, mikä vähentää kuparipiikkien muodostumista lähteestä.
Pinnoitteen luotettavuustakuu: Pinnoitteen eheyden parantaminen sekapainerajapinnassa
Pienet raot sekapainerajapinnassa voivat helposti johtaa pinnoitusliuoksen riittämättömään tunkeutumiseen, mikä johtaa pinnoitteen tyhjiin tiloihin, heikkoon tarttumiseen ja muihin ongelmiin. Pitkäaikainen käyttö voi helposti johtaa korroosioon tai huonoon kosketukseen.
Rajapinnan erikoisaktivointi: Ennen galvanointia, plasmapuhdistus ja aktivointikäsittely suoritetaan sekapainerajapinnalle jäämien epäpuhtauksien poistamiseksi ja pinnoitteen tarttuvuuden parantamiseksi.
Pulssigalvanointiprosessi: Pulssigalvanointia käytetään tavanomaisen tasavirtasähköpinnoituksen sijasta pinnoitusliuoksen tunkeutumiskyvyn parantamiseksi rajapinta-aukoissa, tasaisen pinnoitteen paksuuden varmistamiseksi puolikkaan reiän sisäseinämässä ja reiän kuparin paksuuden stabiloimiseksi 20 μm:iin tai yli.
Jäsenenpoisto: Kun puolikasreikä on muodostettu, se altistetaan emäksiselle etsaukselle ja mikroetsauskäsittelylle jäännöskuparipurseiden poistamiseksi kokonaan, jolloin vältetään ongelmat, kuten silloittavat oikosulut ja virtuaalinen juottaminen hitsauksen aikana.