

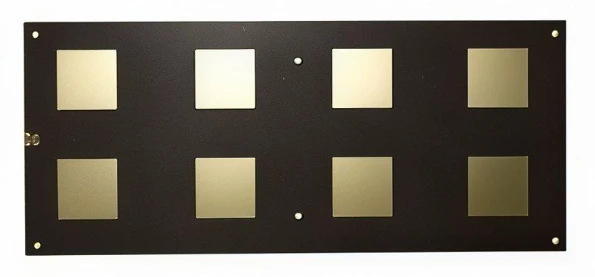
RF-mikroaaltolevyjen tuotanto vaatii täyden ketjun hallinnan materiaaliominaisuuksien, ydinprosessien ja suorituskykyindikaattoreiden suhteen keskittyen seuraaviin avainkysymyksiin, jotta vältetään koko levyn romu tai signaalin toimintahäiriö:
Alustan ja saapuvan materiaalin hallinta
Tarkka parametrin tarkastus: Varmista tiukasti, että levyn dielektrisyysvakio Dk, dielektrisyyspaksuus ja kuparikalvon paksuus vastaavat täysin suunnitteluvaatimuksia väärien materiaalien aiheuttamien impedanssipoikkeamien estämiseksi.
Materiaalin ominaisuuksien mukauttaminen: PTFE-pohjaisilla levymateriaaleilla on pehmeä maaperä, huono lämmönjohtavuus ja erittäin alhainen pintaenergia. Keraamisilla täytetyillä suurtaajuuslevyillä on korkea hauraus ja ne vaativat ainutlaatuisten prosessiparametrien sovittamista etukäteen. Tavallisen FR-4:n tuotantoprosessia ei voida soveltaa suoraan.
Ydintarkkuusprosessiohjaus
Porausprosessi: Käytetään uutta 130 asteen yläkulmaporan neulaa, jonka poranterän häviö on 20 % suurempi kuin FR-4. Lämmön kertymisen vähentämiseen käytetään useita nokkimisporavaiheita, ja jalan painetta säädetään 40 psi:iin. Porauksen jälkeen reikä puhdistetaan perusteellisesti korkeapaineilmapistoolilla, jotta vältetään seinän venyminen, purseet ja PTFE:n sulaminen ja tarttuminen.
Reiän metallointiprosessi: PTFE-levyille on ensin suoritettava plasmaaktivointikäsittely reiän seinämän pintaenergian nostamiseksi arvosta 18 dyne/cm ² arvoon 52 dyne/cm ² tai enemmän. Reiän kuparin paksuuden tulee olla suurempi tai yhtä suuri kuin 18 μm. Sekoitettu painelevy on paksunnettava vähintään 25 μm:iin pulssigalvanoinnilla riittämättömän kuparin tarttuvuuden poistamiseksi.
Graafinen siirto ja syövytys: LDI-lasersuorakuvaustekniikan avulla viivanleveyden tarkkuus on ± 0,02 mm, ja jotkin millimetriaaltokohtaukset vaativat ± 0,015 mm. Se on varustettu vakiolämpötilan ja kosteuden työpajalla, jonka lämpötila on 23 ± 1 aste ja kosteus 50 ± 5 %. Syövytyksen jälkeen sivusyövytystä valvotaan tiukasti sen varmistamiseksi, että siirtojohdon reunassa ei ole rakoja tai purseita.
Juotosmaski ja muotokäsittely: PTFE-levyjen mekaaninen hionta ja harjaus on kielletty ennen juotosmaskia, ja segmentoitua leivontatekniikkaa käytetään vihreiden öljykuplien välttämiseksi; Gong-lautaa käytettäessä tulee käyttää erityistä gong-veistä, jonka kulkunopeus on 20 % hitaampi kuin FR-4. Levy tulee kiinnittää FR-4-alustalla, jotta estetään levyn pinnan naarmuuntuminen ja muodonmuutos.
Takuu keskeisistä suoritusindikaattoreista
Impedanssin tarkkuuden säätö: Luo laajenemis- ja supistumiskompensaatiomalleja eri materiaaleille, käännä oikea CAM-grafiikka mitattujen tietojen avulla, varmista, että koko levyn impedanssitoleranssia säädetään ± 5 %:n sisällä ja kiristä ± 2 %:iin millimetriaaltotilanteissa.
Vähähäviön hallinta: Hopea- tai OSP-pintakäsittely on suositeltavaa paksujen nikkelikerrosten aiheuttaman magneettisen häviön välttämiseksi. 77 GHz:n taajuuskaistalla lisäyshäviöitä voidaan vähentää 0,07 dB/cm verrattuna kullan saostumiseen.
Sähkömagneettisen yhteensopivuuden valvonta: Erota RF-piirit ja digitaaliset piirit tiukasti varmistaaksesi, että RF-signaalikerros on koko vertailukerroksen vieressä, välttäen yhteisiä maaimpedanssihäiriöitä, jotka voivat aiheuttaa heikkojen RF-signaalien peittämisen kohinaan.
Lopullinen luotettavuus ja suojaus
Mittojen toleranssin säätö: Ulkoista toleranssia säädetään ± 0,1 mm:n tarkkuudella, ja erittäin tarkoissa skenaarioissa se kiristetään ± 0,05 mm:iin RF-moduulin onkalon tarkkojen asennusvaatimusten täyttämiseksi.
Pakkaussuojaus: PTFE-levyt kiinnitetään pahvilla kuljetuksen aikana muodonmuutosten estämiseksi, ja hopealevyt on eristetty rikittömällä paperilla hapettumisen ja fyysisten vaurioiden välttämiseksi.