

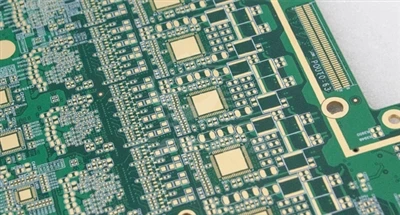
pcbhiiliöljyprosessi on erityinen ja laajalti käytetty tekniikka. Painamalla hiiliöljyä piirilevyn tietyille alueille ja kovettamalla se muodostamaan tietyn resistanssiarvon omaavan hiilikalvon, se voi korvata joitain perinteisiä vastuskomponentteja ja olla avainasemassa sähköliitäntöjen aikaansaamisessa ja tiettyjen toimintojen tarjoamisessa.
1, hiiliöljyprosessin periaate
Hiiliöljy koostuu pääasiassa hiilijauheesta, hartsista, liuottimesta ja muista komponenteista. Hiilijauhe antaa sille hyvän johtavuuden, hartsi varmistaa, että hiilikalvo kiinnittyy tiukasti PCB-substraattiin, ja liuottimilla on rooli viskositeetin säätämisessä pinnoitusprosessin aikana, haihtuen vähitellen pinnoituksen valmistuttua. Kun hiiliöljy päällystetään PCB:n määrättyyn kohtaan ja kuivataan ja kovetetaan, muodostunut hiilikalvo toimii kuin lanka, joka pystyy lähettämään signaaleja. Esimerkiksi kaukosäätimen piirilevyssä hiiliöljyä painetaan vastaavalle alueelle painikkeiden alle, jotta saadaan aikaan johtavuus painikkeiden ja piirin välillä, mikä täydentää signaalin lähetystä.
2, prosessin vaiheet
(1) Hiiliöljyn valmistus
Tuotevalikoima: Valitse sopivat hiiliöljytuotteet piirilevyn käyttövaatimusten perusteella. Eri hiiliöljytuotteilla on eroja suorituskykyparametreissa, kuten hiilijauhepitoisuudessa, hiukkaskoossa ja hartsityypissä, mikä edellyttää tarkkaa yhteensovittamista todellisten tarpeiden kanssa. Esimerkiksi skenaarioissa, joissa vaaditaan suurta johtavuutta, tulisi valita hiiliöljy, jolla on korkea hiilijauhepitoisuus ja pieni resistiivisyys.
Viskositeetin säätö: Hiiliöljyn säätäminen sopivaan viskositeettiin on tärkeä askel silkkipainatuksen laadun varmistamisessa. Viskositeetti on säädettävä silkkipainolaitteiden ja prosessivaatimusten mukaan. Liiallinen viskositeetti vaikeuttaa hiiliöljyn kulkemista seulan läpi, mikä johtaa epätasaiseen painatukseen; Hiiliöljyn alhainen viskositeetti ja helppo virtaus voivat aiheuttaa painettujen kuvioiden muodonmuutoksia. Yleensä silkkipainatus suoritetaan ympäristössä, jonka lämpötila on 20-25 astetta ja suhteellinen kosteus 40-60%, jotta vähennetään ympäristötekijöiden vaikutusta hiiliöljyn viskositeettiin.
(2) Silkkipainatushiiliöljy
Laitteen virheenkorjaus: Varmista, että silkkipainolaitteet ovat parhaassa toimintakunnossa. Silkkipainokoneen alusta on kalibroitava korkealla-tarkkuustasolla tasaisuuden ja tasaisuuden varmistamiseksi, mikä luo olosuhteet hyvälle kosketukselle piirilevyn ja näytön välillä. Tarkista samalla seula asennus varmistaaksesi, että se on tiukasti kiinni silkkipainokoneen rungossa ja että jännitys jakautuu tasaisesti. Teräverkon kireys tulee säätää metalliverkon materiaalin, silmäkoon ja hiiliöljyominaisuuksien mukaan. Jos metalliverkko on suurikokoinen, on yleensä tarpeen lisätä kireyttä asianmukaisesti, jotta hiiliöljy pääsee paremmin metalliverkon läpi.
Painatus: Kaada esisekoitettu viskositeettihiiliöljy serin toiseen päähän ja levitä hiiliöljy kaapimella. Kaavin materiaalilla, kovuudella ja kulmalla on merkittävä vaikutus silkkipainovaikutukseen. Yleensä valitaan kaavin, jolla on kohtalainen kovuus ja sileät reunat, ja kaavinkulmaa säädetään välillä 45 - 75 astetta. Päällystyksen aikana kaavin liikkuu seulalla sopivalla nopeudella ja paineella jakaakseen hiiliöljyn tasaisesti seulan pinnalle. Toiminnan aikana on tarpeen säätää kaavin nopeutta ja painetta reaaliajassa hiiliöljyn viskositeetin, metalliverkon silmäkoon ja hiiliöljyalueen monimutkaisuuden mukaan. Nopeus on liian nopea, eikä hiiliöljy voi täyttää verkkokuviota kokonaan; Jos nopeus on liian hidas, hiiliöljyä kerääntyy metalliverkkoon. Liiallinen paine voi aiheuttaa metalliverkon muodonmuutoksia, mikä johtaa hiiliöljypinnoitteen epätasaiseen paksuuteen; Paine on liian alhainen ja hiiliöljy ei pääse sujuvasti metalliverkon läpi.
Erikoiskäsittely: Suurille hiiliöljyalueille yksi silkkiseula ei välttämättä täytä paksuuden ja tasaisuuden vaatimuksia, ja tarvitaan useita silkkiseuloksia. Pidä sopivia aikavälejä jokaisen silkkipainatuksen välillä, jotta hiiliöljy tasoittuu ja vältetään kerääntyminen tai kuplien muodostuminen. Kun painat silkkipainatusta useita kertoja, pidä kaavinliikkeen suunta ja nopeus tasaisena joka kerta varmistaaksesi hiiliöljykalvon vakaan laadun. Alueilla, joilla on monimutkaisia muotoja, kuten kaarevia, kulmia tai monimutkaisia kuvioita, silkkipainatuksen vaikeus kasvaa. Hidasta kulmassa kaavinnopeutta asianmukaisesti varmistaaksesi, että hiiliöljy täyttää kulman; Kaarevilla alueilla kaavinta painetaan tasaisesti, jotta hiiliöljy siirtyy sujuvasti kaarevuutta pitkin. Voidaan käyttää myös askel askeleelta silkkipainatusmenetelmää, joka painaa ensin pääosat ja täydentää sitten painatuksen yksityiskohtia alkukuivauksen jälkeen.
(3) Kuivaus ja jähmettyminen
Kun silkkipainatus on valmis, piirilevy kuivataan ja kovetetaan hiiliöljyn liuottimien haihduttamiseksi ja hartsin kiinteyttämiseksi muodostaen vakaan johtavan kalvon. On olemassa erilaisia kuivaus- ja kovetusmenetelmiä, mukaan lukien lämmitys, ultraviolettisäteily jne., riippuen hiiliöljyn tyypistä. Lämmityskovettamisen esimerkkinä on välttämätöntä valvoa tarkasti parametreja, kuten lämpötilaa ja aikaa. Jos lämpötila on liian korkea tai aika on liian pitkä, hiiliöljykalvo voi halkeilla tai värjäytyä; Jos lämpötila on liian alhainen tai aika on riittämätön, hiiliöljyä ei voida kovettaa kokonaan, mikä vaikuttaa johtavuuteen ja tarttumiseen. Esimerkiksi joitain hiiliöljyjä on kuumennettava ja kovetettava noin 150 asteessa 30 minuutin ajan.
(4) Testaus ja laadunvalvonta
Paksuuden tunnistus: Mittaa hiiliöljykalvon paksuus paksuuden mittauslaitteella ja määritä, täyttääkö se vaatimukset. Eri käyttöskenaarioissa on erilaiset vaatimukset hiiliöljykalvon paksuudelle. Esimerkiksi yleisissä painikesovelluksissa hiiliöljyn paksuus yksittäisessä silkkipainatuksessa on 0,3-1,0 mil, toleranssilla ± 0,3 mil; Jos hiiliöljyn paksuuden on oltava suurempi kuin 1,0 mil, tarvitaan toinen uusintapainos, jossa hiiliöljyn paksuus on 1,0-2,0 mil ja toleranssi ± 0,4 mil.
Johtavuustesti: Tarkista sähkötestillä, voiko hiiliöljyalue johtaa normaalisti ja varmista, että sen johtavuus täyttää suunnitteluvaatimukset. Esimerkiksi yleismittarilla tai muulla laitteella voidaan mitata hiiliöljykalvon resistanssiarvo ja verrata sitä mitoitusvastusarvoon.
Ulkonäön tarkastus: Tarkista hiiliöljykalvon ulkonäön laatu ja tarkasta, ettei niissä ole vikoja, kuten kuplia, reikiä, naarmuja jne. Nämä viat voivat vaikuttaa hiiliöljyn toimintaan, kuten kuplia ja reikiä, jotka voivat heikentää johtavuutta, ja naarmuja, jotka voivat aiheuttaa hiiliöljykalvon paikallisen rikkoutumisen.
Piirilevyille, jotka eivät täytä laatuvaatimuksia, vaaditaan uudelleenkäsittely tai korjauskäsittely, jotta tuotteen laatu vastaa standardeja.
3, Varotoimet
Pintakäsittelyrajoitukset: Hopea- tai tinapintakäsiteltyjä levyjä ei voi painaa suoraan hiiliöljyllä. Koska hopea- ja tinakerrostumien pinta on alttiina hapettumiselle, pintaa on helppo naarmuttaa hiiliöljyä painettaessa. Jos hiiliöljyä on painettava, on ensin painettava hiiliöljyä ja sen jälkeen suoritettava hopea- tai tinapinnoitusprosessit, mutta tämä aiheuttaa myös hiiliöljyn painoalueen pinnoittamisen hopealla tai tinalla.
Suunnittelu- ja tuotantoyhteistyö: Suunnitteluvaiheessa tuotannon toteutettavuus tulee ottaa täysin huomioon, kuten hiiliöljyn ja juotosmaskin ikkunoiden kokosuhde. Kun hiiliöljyikkuna on pienempi kuin juotosmaskin ikkuna, juotosmaskin ikkuna on pidettävä vähintään 2 MIL toiselta puolelta suurempi kuin hiiliöljyikkuna, ja juotosmaskin silta hiiliöljytyynyjen välillä on säilytettävä; Kun juotosmaskin ikkuna on samanlainen kuin hiiliöljyikkuna, juotosmaskin ikkunan muotoa on muutettava, jotta hiiliöljy ei jää hieman lyhyeksi silkkipainatuksen aikana.